Grunnleggende om materialer og prosessering
Materialkompatibilitet: Rustfritt stål har høy hardhet og seighet; spesialverktøy er nødvendig for å forhindre overdreven slitasje eller materiell skade.
Temperaturkontroll: Varmeutvikling under prosessering nødvendiggjør temperaturkontroll for å forhindre deformasjon forårsaket av overoppheting, noe som kan kompromittere materialegenskaper.
Smøring og kjøling: Bruk passende smøremidler og kjølemidler for å minimere friksjonsvarmen og beskytte både verktøy og arbeidsstykker.

Viktige operasjonelle punkter for kjerneprosesser
Blanking/skjæring: Laserskjæring er egnet for komplekse konturer, mens CNC-stansing gir høyere effektivitet; beregne materialbruk basert på tegningens stykkliste.
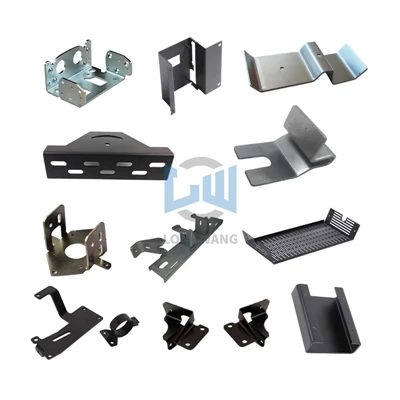
Bøying: Velg dysesporbredder basert på materialtykkelse; følg sekvensen "inne-til-utenfor, liten-til-stor" og ta hensyn til tilbakehoppingskompensasjon.
Sammenføyning/montering: Fordel sveisepunkter symmetrisk for å balansere stress; for tynne ark (<1mm), reinforce self-clinching fastener installations with spot welding to prevent burn-through.
Overflatebehandling: Påfør spraybelegg etter galvanisering for kald-valset stål; bruk børstet finish for rustfritt stål og anodisering for aluminium; påfør fosfatering før pulverlakkering for å forbedre vedheft.
Strukturelle design fallgruver å unngå
Bøyegrenser: Sørg for at bøyeradiusen er større enn eller lik materialtykkelsen og minimumsflenshøyden er større enn eller lik 4 ganger materialtykkelsen for å tillate tilstrekkelig plass for påføring av verktøykraft.
Hullplassering: Hold en avstand på større enn eller lik 1,5 ganger materialtykkelsen mellom hullkanten og bøyelinjen for å forhindre hulldeformasjon forårsaket av strekking under bøying.
Plassering av selvklemmende festemidler: Sørg for at avstanden fra den ytre kanten av festehodet til flenskanten er større enn eller lik 3 mm for å forhindre utbuling eller deformasjon ved arkkanten.